Produsen Koper Full Aluminium
↓
↳
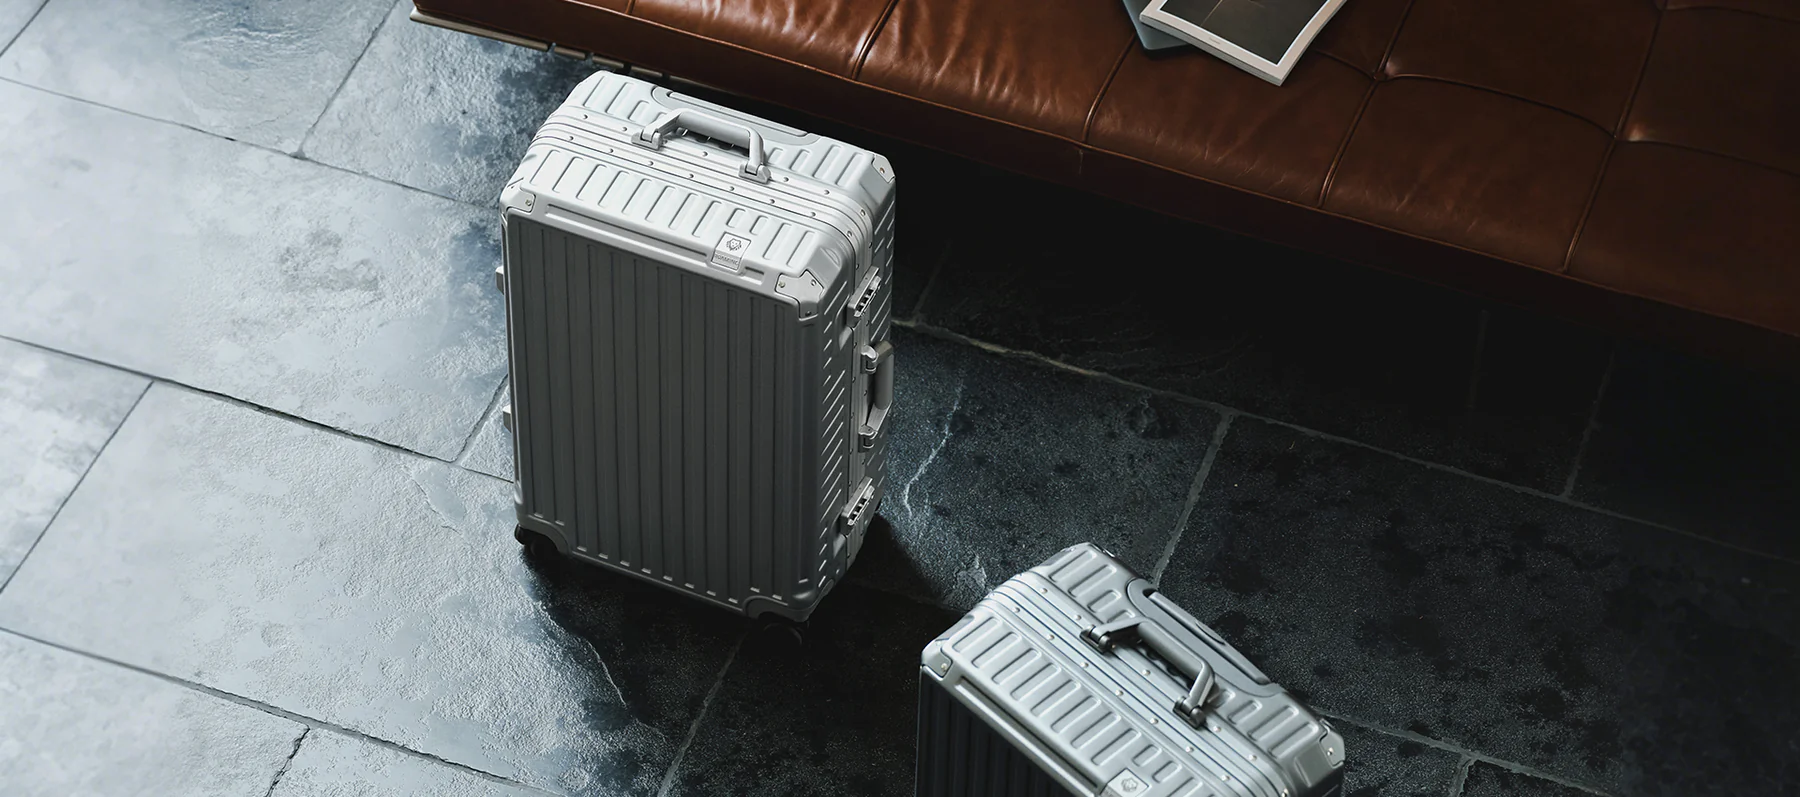
Koper paduan aluminium-magnesium 5052/6061 logam penuh dengan cangkang keling, penyelesaian anodisasi, dan roda putar SilentMove — dibuat di Bogor, Indonesia.
Koper paduan aluminium-magnesium 5052/6061 logam penuh dengan cangkang keling, penyelesaian anodisasi, dan roda putar SilentMove — dibuat di Bogor, Indonesia.
Pembuatan koper aluminium kami dimulai dari lembaran logam mentah, yang secara mendasar berbeda dari proses injection moulding yang digunakan untuk koper polikarbonat. Di fasilitas Bogor kami, lembaran paduan aluminium kelas atas melewati mesin pres hidrolik besar yang mencetak material datar menjadi dua bagian cangkang yang presisi dan berkontur. Yang krusial, pola rusuk paralel yang ikonik tidak ditambahkan setelahnya; pola itu terbentuk sepenuhnya pada langkah pres yang sama yang membentuk kelengkungan keseluruhan cangkang. Teknik pres satu langkah ini memastikan keseragaman integritas struktural di seluruh permukaan. Alur yang direkayasa ini jauh lebih dari sekadar pilihan kosmetik; alur ini penting untuk dinamika struktural. Karena lembaran logam tidak memiliki memori lentur bawaan dan kekakuan dinding tebal seperti pada konstruksi polimer standar, rusuk yang dalam berfungsi sebagai balok penguat yang berkesinambungan, mencegah permukaan datar yang lebar mengalami oil-canning atau penyok di bawah beban transit yang berat. Sebelum lini produksi memulai siklusnya, parameter kritis seperti ketebalan lembaran mentah dan kedalaman milimeter yang tepat dari profil rusuk dikonfirmasi secara ketat per pesanan klien untuk memenuhi persyaratan daya tahan pasar tertentu.
Setelah cangkang depan dan belakang berusuk dicetak dengan sempurna, keduanya harus disatukan secara kuat untuk membentuk brankas yang kohesif dan tidak dapat ditembus. Kedua bagian bertemu pada rangka aluminium tugas berat yang kuat, dikunci bersama oleh batas paku keling yang padat yang mendistribusikan tekanan benturan secara merata di sepanjang tepinya. Karena titik paling rentan pada koper mana pun adalah bagian ujungnya, sasis semakin diperkuat dengan pelindung sudut aluminium solid yang terpisah, dipaku dengan cermat pada tempatnya di atas cangkang cetak untuk meredam benturan akibat jatuh yang keras saat penanganan bagasi. Lantai perakitan kami saat ini dioptimalkan untuk memproduksi berbagai macam ukuran, beralih dengan mulus dari koper kabin standar 20-inch hingga koper bagasi besar 28-inch tanpa mengorbankan presisi. Didukung oleh jaringan stasiun paku keling otomatis yang luas dan teknisi ahli, pabrik mempertahankan kapasitas produksi yang luar biasa sebesar 80,000 unit per bulan. Output volume tinggi ini memastikan bahwa merek perusahaan dan mitra ritel global menerima pengiriman mereka tepat waktu, menjamin pasokan berkelanjutan dari koper logam yang tangguh dan sejajar sempurna.
Saat merekayasa koper perjalanan kelas atas, pilihan antara paduan aluminium-magnesium 5052 dan 6061 tidak pernah menjadi skenario salah satu yang sederhana; sebaliknya, kedua material tersebut ditempatkan secara strategis di dalam cangkang yang sama untuk memaksimalkan integritas struktural secara keseluruhan. Paduan 5052 secara khusus dipilih untuk lembaran bodi utama yang dibentuk karena kemampuan bentuknya yang unggul memungkinkannya untuk ditarik dalam dan ditekan ke dalam pola beralur khas yang kompleks tanpa mengalami retak permukaan, sementara pada saat yang sama menawarkan ketahanan korosi dasar yang luar biasa terhadap kelembapan dan garam. Sebaliknya, paduan 6061 mengalami proses perlakuan panas yang ketat untuk mencapai kekuatan luluh yang jauh lebih tinggi. Hal ini menjadikan 6061 pilihan metalurgi wajib untuk komponen krusial penahan beban dan rawan benturan, seperti bagian rangka internal ekstrusi, pelindung sudut eksternal yang diperkuat, dan tabung troli teleskopik. Dengan menggabungkan dua profil material yang berbeda ini secara cerdas, produsen menciptakan arsitektur hibrida tangguh yang dengan mudah menyerap energi kinetik mendadak melalui panel eksternal 5052 yang sedikit lebih ulet, sambil sepenuhnya mengandalkan kerangka 6061 yang kaku untuk mencegah benturan dahsyat selama transit berat.
Bagi pembeli massal dan tim pengadaan merek, memahami campuran paduan yang sangat spesifik ini sangat penting karena ini merupakan spesifikasi teknis yang tepat daripada sekadar retorika pemasaran yang dangkal. Struktur mikro yang berbeda dari kedua logam ini secara langsung memengaruhi proses manufaktur sekunder, terutama selama fase penyelesaian permukaan. Mencapai film anodik 10–12 μm yang seragam sempurna memerlukan waktu tinggal bahan kimia yang dikalibrasi dengan cermat untuk memastikan bahwa warna yang dicelup cocok secara mulus di seluruh permukaan paduan yang secara kimiawi berbeda. Selanjutnya, kombinasi yang disengaja ini menentukan perilaku perbaikan jangka panjang koper; misalnya, panel samping 5052 yang penyok sering kali dapat dipalu kembali dengan hati-hati ke keselarasan yang tepat oleh teknisi servis yang terampil, sedangkan rangka struktural 6061 yang bengkok biasanya hancur atau melemah saat ditekuk, membutuhkan penggantian komponen secara lengkap. Konstruksi paduan ganda yang kuat ini pada akhirnya menjamin kinerja yang andal di seluruh perubahan lingkungan yang ekstrem, mempertahankan stabilitas dimensi yang ketat di seluruh rentang operasi yang sangat menuntut dari −40 to 120 °C. Karena variabel-variabel ini sangat penting, pemilihan paduan yang tepat untuk setiap bagian dan ketebalan lembaran yang sesuai akan dikuratori secara teliti dan confirmed per order untuk memenuhi kebutuhan muatan spesifik.
B2B
B2B
B2B
cdb1d5ce2849
Ketika pembeli korporat bersiap untuk mengutip program full-aluminium, spesifikasi yang tepat menentukan seluruh lintasan proyek. Arahan awal yang komprehensif harus secara cermat menguraikan persyaratan manufaktur inti, yang memungkinkan insinyur berpengalaman kami untuk menyelaraskan kapabilitas produksi global dengan visi komersial akhir dari merek tersebut. Tingkat detail teknis yang teliti ini memungkinkan tim kami yang berdedikasi untuk mengintegrasikan proyek secara mulus ke dalam alur kerja Luggage ODM kami yang ekstensif.
b085ea33d5db
Perjanjian komersial standar menetapkan MOQ yang ketat sebesar 100 pcs per SKU, yang secara logis dihitung berdasarkan warna dikalikan dengan ukuran. Jadwal pengembangan standar biasanya membutuhkan 7–15 hari kerja untuk pengambilan sampel awal, sementara manufaktur massal memakan waktu antara 25–55 hari. Menerapkan perkakas yang sepenuhnya baru akan memperpanjang jadwal produksi sekitar total 80 hari, yang secara sistematis terbagi menjadi 10 hari untuk pemotongan, 25 hari untuk transit dan penyesuaian, serta 45 hari untuk tahap produksi skala penuh. Sebelum menyelesaikan perjanjian formal apa pun, variabel-variabel penting seperti ketebalan lembaran yang tepat, bobot lapisan dalam, nilai AQL inspeksi yang ketat, struktur harga berjenjang, persyaratan pembayaran internasional, ketentuan perdagangan tertentu, dan kepemilikan cetakan akhir akan secara eksplisit confirmed per individual order. Untuk mengirimkan paket teknis lengkap Anda dan meminta peninjauan proyek formal, silakan kunjungi halaman Kontak kami.
Apa perbedaan antara koper full-aluminium dengan koper berbingkai aluminium? Unit full-aluminium menggunakan lembaran berusuk 5052 atau 6061 yang dicetak dan diperkuat oleh perimeter paku keling. Konstruksi bingkai memadukan profil ekstrusi 5052 atau 6061 dengan cangkang Covestro PC atau ABS+PC. Kedua pendekatan ini berfungsi dengan andal pada rentang suhu antara −40 hingga 120 °C. Semua spesifikasi material lainnya confirmed per order.
Apakah bodi logam dapat penyok, dan apakah penyok tersebut dapat diperbaiki? Protokol pengujian standar kami melibatkan uji jatuh dengan beban dari ketinggian 900 mm langsung ke pelat baja solid. Eksterior logam yang dicetak menyerap guncangan dan mungkin mengalami deformasi fisik di bawah tekanan eksternal yang signifikan, namun tidak akan hancur atau pecah. Kelayakan perbaikan selalu bergantung pada tingkat keparahan deformasi. Semua jaminan struktural tambahan atau protokol pemeliharaan confirmed per order.
Apa yang mencegah warna anodised memudar atau berkarat? Perlindungan permukaan dipertahankan oleh lapisan film anodik 10–12 μm yang diaplikasikan. Hasil akhir ini lulus uji semprot garam netral 16 h yang memenuhi standar ISO 9227 dan ASTM B117, menghasilkan ≤3 titik korosi di mana masing-masing ≤1 mm². Setiap perlakuan anti-korosi spesifik lainnya atau persyaratan pelapisan alternatif selalu confirmed per order.
Apakah koper full-aluminium lebih berat daripada koper polikarbonat? Ya, konstruksi full-aluminium umumnya lebih berat daripada polikarbonat. Kami memproduksi AURA Collection menggunakan aluminium 5052 dan 6061, memberikan kekakuan struktural pada ukuran dua puluh, dua puluh empat, dua puluh enam, dan dua puluh delapan inci. Berat pasti tentu berbeda berdasarkan dimensi yang dipilih, namun semua angka berat spesifik tetap confirmed per order.
Apa itu MOQ dan bagaimana cara menghitungnya? Kuantitas pesanan minimum ditetapkan tepat 100 pcs per SKU. Angka ini dihitung secara ketat berdasarkan warna dikalikan dengan ukuran. AURA Collection kami saat ini menawarkan delapan warna berbeda untuk dipilih. Setiap persyaratan kuantitas alternatif atau permintaan batch khusus di luar parameter standar ini akan ditinjau secara menyeluruh dan confirmed per order.
Berapa lama proses pembuatan sampel dan produksi massal? Pembuatan sampel standar membutuhkan 7 hingga 15 hari kerja, sementara produksi massal memerlukan 25 hingga 55 hari kerja. Pengembangan tool baru memakan waktu total sekitar 80 hari, yang dibagi menjadi 10 hari untuk cutting, 25 hari untuk transit dan fitment, serta 45 hari untuk produksi. Penyesuaian jadwal lebih lanjut dan logistik pengiriman spesifik akan confirmed per order.
