Checklist Audit Lapangan: Membedakan Pabrik Manufaktur Koper Asli dan Perakit Ringan
Banyak manajer pengadaan dan auditor rantai pasok mendapati fasilitas yang diklaim sebagai pabrik terintegrasi ternyata hanya bengkel perakitan akhir (light assembler) atau perantara yang mengalihkan pencetakan cangkang ke pihak ketiga. Ketiadaan kontrol langsung pada pemrosesan bahan baku plastik dan struktur rangka memicu variasi dimensi, kegagalan uji impak pada pengiriman massal, serta ketidakpastian jadwal produksi.
Audit fisik yang efektif berfokus pada titik verifikasi hulu: kepemilikan mesin injeksi tonase besar, kesiapan ruang perkakas cetakan (moulding), serta disiplin kendali mutu di tiap stasiun kerja. Tabel berikut merangkum area inspeksi kritis beserta indikator bahaya (red flags) yang langsung terlihat di lantai kerja:
| Stasiun Kerja | Parameter Verifikasi Lapangan | Indikator Bahaya (Red Flags) |
|---|---|---|
| Pencetakan Cangkang (Moulding & Forming) | Keberadaan mesin injeksi skala industri (kapasitas 1.500 ton) untuk material PC, ABS, atau PP, serta area mould making mandiri. | Cangkang koper tiba di pabrik dalam kondisi sudah tercetak dari vendor luar; tidak ada mesin injeksi aktif di lantai produksi. |
| Penerimaan Material (IQC) | Pemeriksaan fisik bijih resin murni, ketebalan profil rangka aluminium, dan pengujian komponen roda serta troli sebelum masuk lini. | Aksesoris dan lembaran material langsung didorong ke lini perakitan tanpa stiker inspeksi masuk atau catatan toleransi dimensi. |
| Lini Perakitan (Assembly) | Struktur lini teratur untuk pemasangan rangka aluminium, sistem penguncian tanpa zipper, paku keling (rivet), dan pemasangan roda. | Perakitan manual acak tanpa perlengkapan pemegang (jig), tidak ada pembagian stasiun kerja IPQC, dan area kerja berserakan. |
| Laboratorium Pengujian | Alat uji mandiri: uji jatuh (drop test), uji beban statis, pengujian keausan roda, dan ruang kabut garam (salt spray). | Pabrik tidak memiliki peralatan uji fisik di lokasi dan hanya mengandalkan laporan dokumen uji eksternal lama. |
Menemukan salah satu indikator bahaya di atas menandakan bahwa fasilitas tersebut memiliki ketergantungan operasional yang tinggi pada pihak subkontraktor. Kondisi ini memperbesar risiko cacat tersembunyi pada pesanan volume tinggi serta menyulitkan penelusuran akar masalah saat terjadi komplain kualitas.
Verifikasi Bahan Baku dan Kapasitas Tonase Mesin Injeksi
Langkah awal audit lapangan berfokus pada gudang penyimpanan material dan stasiun pencampuran biji plastik. Tim auditor perlu membedakan pabrik manufaktur primer dari sekadar perakit akhir (assembler). Periksa area Incoming Quality Control (IQC) untuk memastikan keaslian resin polimer—baik Polycarbonate (PC), Acrylonitrile Butadiene Styrene (ABS), maupun Polypropylene (PP). Verifikasi apakah formulasi resin menggunakan pelet murni tanpa campuran material daur ulang yang menurunkan elastisitas koper hardshell.
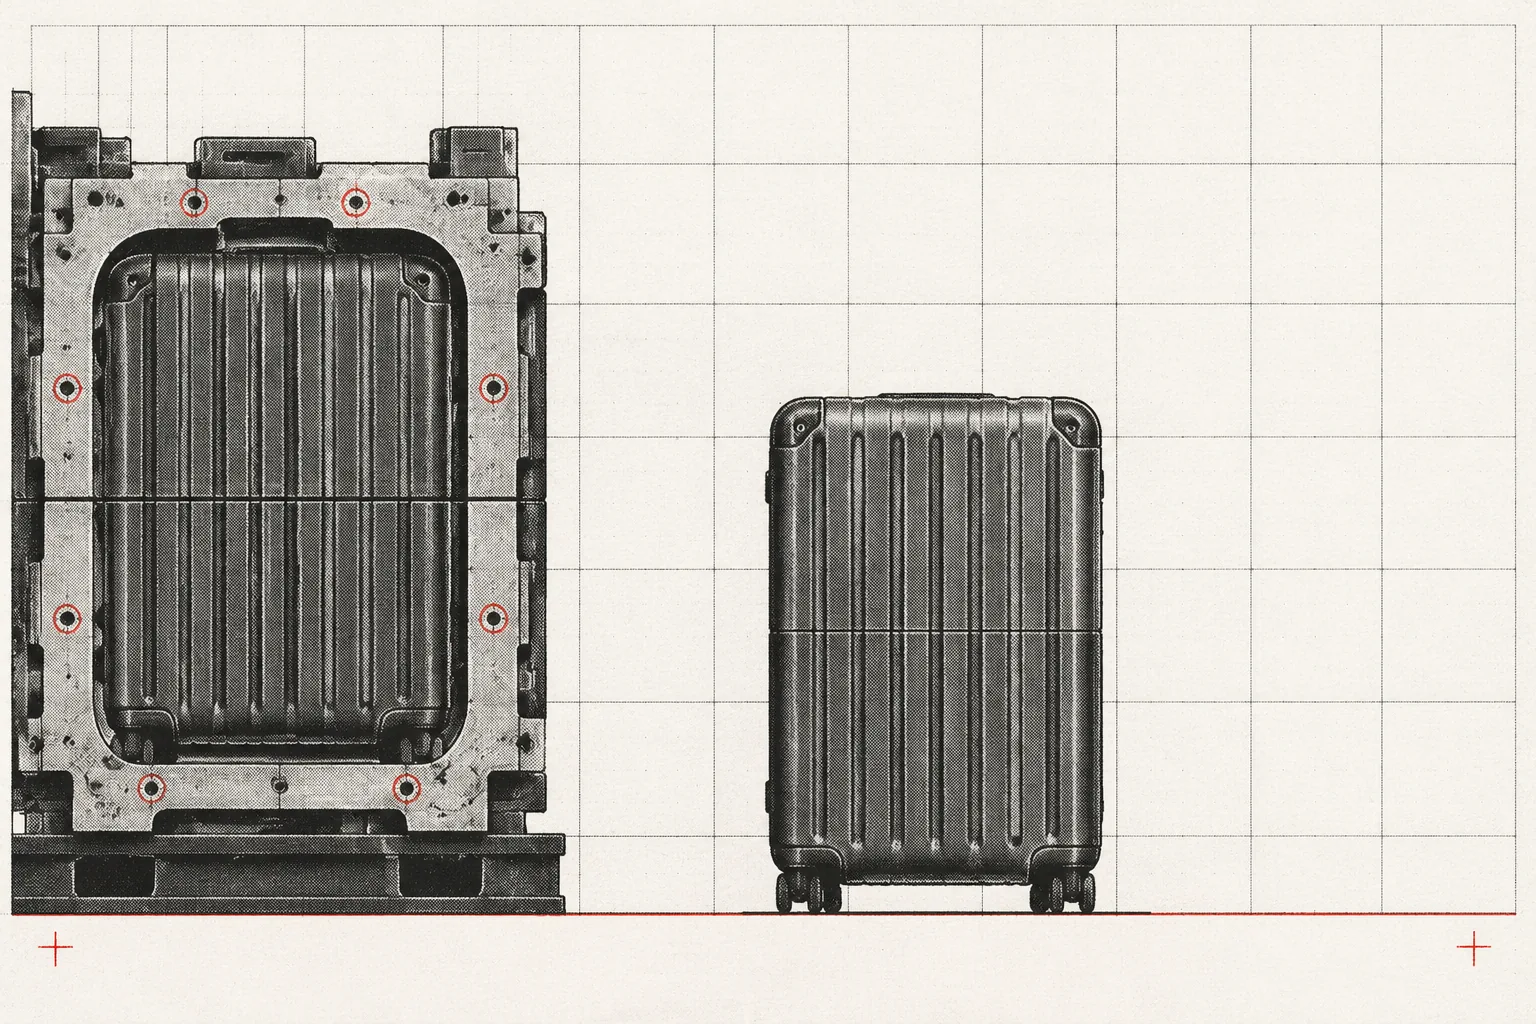
Inspeksi fisik kemudian diarahkan langsung ke area pencetakan cangkang koper. Pembuatan cangkang koper berdimensi presisi menuntut tekanan penguncian cetakan (clamping force) yang stabil agar ketebalan dinding koper merata dan bebas dari cacat tegangan struktural. Di fasilitas kami di Bogor, proses produksi didukung oleh dua unit mesin cetak injeksi berkapasitas 1.500 ton serta kapabilitas pembuatan cetakan (in-house mould making) 100 persen untuk menjaga akurasi dimensi setiap cetakan.
Bagi tim sourcing, pastikan untuk memeriksa nameplate spesifikasi mesin injeksi yang beroperasi, siklus waktu pencetakan (cycle time), dan sistem kontrol suhu hidrolik. Pabrik koper yang memproduksi cangkang secara mandiri dengan mesin berdaya tekan 1.500 ton memastikan integritas mekanis koper tetap konsisten, mulai dari koper kabin hingga ukuran kargo, sebelum masuk ke jalur perakitan rangka aluminium maupun troli.
Verifikasi Jalur Perakitan: Pelubangan Cangkang, Keling Rangka, dan Jahitan Zipper
Audit visual pada jalur perakitan dimulai dari stasiun pelubangan cangkang (shell perforation) untuk dudukan roda, handel, dan troli. Auditor perlu memastikan pabrik menggunakan cetakan pons terpandu (guided punch mold) atau mesin CNC, bukan pelubangan manual berbasis perkiraan mata. Lubang yang presisi mencegah timbulnya tegangan sisa (residual stress) dan retak mikro pada material PC/ABS maupun PP saat koper menerima beban dinamis di kemudian hari.
Pada model koper dengan rangka aluminium, perhatikan teknik pemasangan keling (riveting) yang menyatukan profil aluminium dengan bodi koper. Keling harus terpasang tegak lurus dengan tekanan pneumatik yang konsisten, tanpa merusak lapisan anodic oxidation pada frame. Di bagian dalam cangkang, pastikan terdapat pelat penahan (washer plate) berbahan baja atau nilon padat di setiap titik keling kritis agar paku keling tidak menarik atau merobek lembaran plastik saat diuji tarik.
Untuk varian koper beresleting, pos penjahitan resleting (zipper sewing) menjadi titik kendali mutu dalam proses (IPQC) yang krusial. Periksa kerapatan jahitan per inci (stitches per inch) dan konsistensi jarak margin jahitan dari tepian cangkang. Sambungan pita resleting ke bibir cangkang harus memiliki tarikan yang seimbang di seluruh keliling koper agar tidak bergelombang atau menjepit kain furing saat resleting ditutup.
Titik Kendali Mutu di Lantai Produksi: Verifikasi IQC, IPQC, dan Karantina Defek OQC
Audit visual di lini perakitan harus memastikan bahwa pengawasan mutu tidak hanya bertumpu pada pemeriksaan akhir. Pabrik manufaktur koper yang terstruktur menerapkan gerbang kontrol bertingkat: Incoming Quality Control (IQC), In-Process Quality Control (IPQC), dan Outgoing Quality Control (OQC). Pada tahap IQC, setiap lot bahan baku yang tiba—mulai dari lembaran resin polimer, tarikan troli, roda putar, hingga profil rangka aluminium—wajib melalui verifikasi spesifikasi dimensi dan uji ketahanan fisik sebelum diizinkan masuk ke gudang material utama.
Di sepanjang 4 lini produksi yang dioperasikan oleh 75 tenaga kerja terampil, teknisi IPQC memantau perakitan secara berkelanjutan. Titik kritis yang diperiksa mencakup kekuatan penanaman paku keling (rivet), presisi celah buka-tutup rangka aluminium, kelancaran selongsong troli, serta kerapian jahitan furing interior. Setiap unit yang tidak memenuhi toleransi langsung dialihkan ke area karantina defek khusus yang terpisah secara fisik dari jalur alur kerja perakitan utama. Pemisahan ini mencegah tercampurnya komponen afkir ke tahap pembungkusan akhir.
Sebelum koper dimasukkan ke dalam karton master untuk pengiriman, tim OQC menerapkan inspeksi berbasis sampling AQL (Acceptable Quality Limit). Pengujian acak ini mencakup verifikasi fungsionalitas kunci TSA, uji kelancaran roda 360 derajat di bawah beban parsial, serta pemeriksaan kebersihan permukaan bodi dari residu lem atau goresan mikro. Hasil sampling OQC menjadi dasar penerbitan laporan pelepasan muatan sebelum kontainer disegel.
Verifikasi Alat Uji Laboratorium dan Dokumen Ekspor
Saat meninjau fasilitas kontrol kualitas (QC), auditor wajib memeriksa kalibrasi mesin uji fisik di laboratorium pabrik untuk memastikan koper hardshell memenuhi standar mekanis sebelum masuk jalur pengepakan. Verifikasi langsung instrumen uji lapangan meliputi:
- Drop Test Machine: Pengujian jatuh dari ketinggian 900 mm ke atas pelat baja karbon solid pada suhu ruang (18–25°C), serta uji jatuh 90 cm setelah pengondisian suhu rendah pada -12°C selama 4 jam.
- Static Load Tester: Pengujian tekan beban statis kontinu selama 4 jam menggunakan bobot 40 kg untuk koper ukuran 535–660 mm, atau 60 kg untuk koper ukuran 685–835 mm.
- Wheel Mileage Tester: Mesin uji ketahanan 4 roda yang menempuh lintasan drum semen 8 km, sabuk bergerigi (ribbed belt) 2 km, dan permukaan sekunder 2 km dengan batas keausan roda ≤2 mm, dilanjutkan uji benturan melewati 25 anak tangga setinggi 200 mm di bawah beban penuh.
- Salt Spray Chamber: Ruang uji kabut garam netral selama 16 jam sesuai standar ISO 9227 / ASTM B117 untuk engsel, kunci, dan ritsleting, dengan batas toleransi titik korosi maksimal 3 titik (masing-masing berukuran ≤1 mm²).
- Aluminium Frame Checker: Alat ukur ketebalan lapisan oksidasi anodik pada rangka aluminium (standar 10–12 μm) dan alat uji kekerasan Brinell rim (≥40 HWB per ISO 6506 / ASTM E10).
Selain verifikasi alat lab, tim sourcing harus memeriksa kesiapan dokumentasi perdagangan internasional. Pabrik manufaktur asli di Indonesia wajib memiliki akses penerbitan Surat Keterangan Asal (SKA / Certificate of Origin) resmi, seperti Form D, Form E, RCEP, IJEPA, dan ICO, guna mempermudah klaim bea masuk preferensial ke negara tujuan seperti China, Amerika Serikat, Jerman, Australia, dan Inggris. Auditor juga perlu memverifikasi bahwa laporan teknis pihak ketiga yang disediakan merupakan laporan uji sampel produk valid (misalnya laporan uji sampel dari SGS), bukan sertifikat fasilitas yang belum teregistrasi penuh.