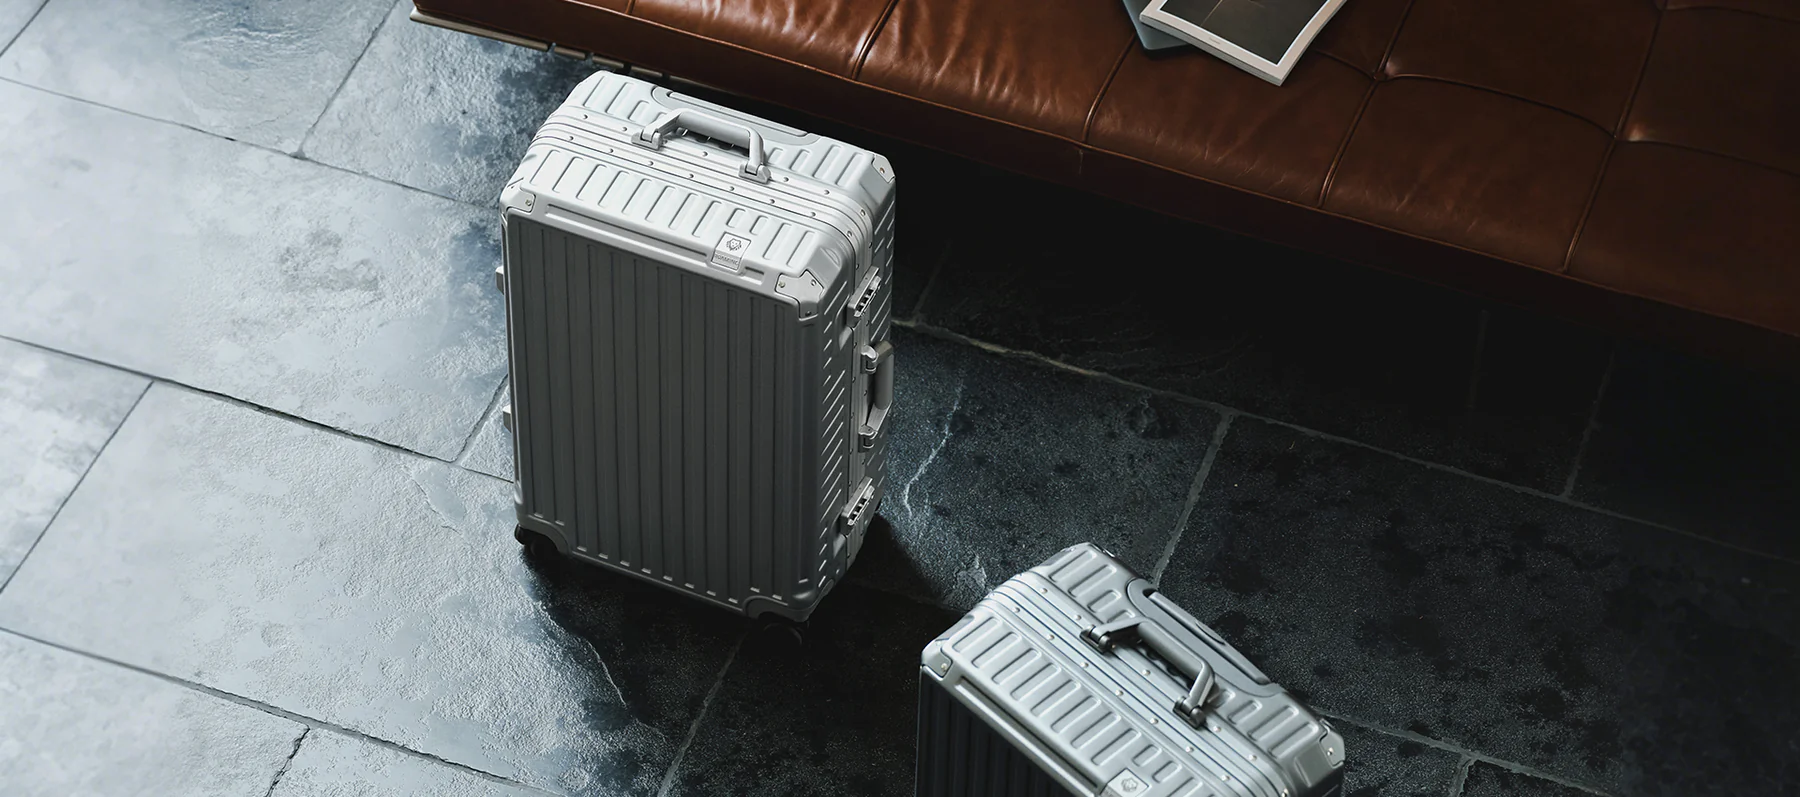
聚丙烯(PP)行李箱制造商
↓
↳
在印尼茂物工厂两台 1,500 吨注塑机上一次注塑成型的轻量化耐寒聚丙烯(PP)行李箱——MOQ 100 只/SKU。
在印尼茂物工厂两台 1,500 吨注塑机上一次注塑成型的轻量化耐寒聚丙烯(PP)行李箱——MOQ 100 只/SKU。
在评估抗冲击旅行装备材料时,与聚碳酸酯(Polycarbonate)或丙烯腈-丁二烯-苯乙烯(Acrylonitrile Butadiene Styrene)等刚性替代材料相比,聚丙烯(Polypropylene)的主要优势在于其卓越的延展性。聚丙烯硬壳在承受严重的机械应力时不会破裂,而是通过变形来化解钝力;遭受严重不当处理的箱体经过暂时变形后会恢复原状,而不是在撞击点开裂。这种固有的柔韧性使其极其适合不可预测的全球航空行李处理环境。此外,聚丙烯的物理密度低于同类材料,这意味着在不牺牲打包容积的情况下,尺寸相当的行李箱要轻得多。在比较标准的 20-inch 登机箱和 28-inch 托运箱壳时,聚丙烯款式始终能降低基础重量。另一个显著的美观优势是,颜色颜料完全融合在成型壁中。因此,如果外部在粗糙的行李传送带上产生深深的划痕,磨损处也不会露出形成对比的底色,能够在多年的使用中保持如新的外观。
然而,赋予聚丙烯卓越冲击恢复能力的底层化学结构也引入了一个关键的结构性权衡:这种原生聚合物从根本上比竞争的箱包塑料更软,且内在刚性更低。为了弥补这种较低的刚度并防止在外部压力下发生弯曲,硬壳完全依赖于经过战略工程设计的模制肋条和复杂的几何轮廓来达到必要的刚性。生产这些复杂的带肋几何形状需要巨大的锁模力和精度,这就是为什么制造工厂利用先进的 1,500-tonne 注塑机来确保每个结构通道都能完美成型而不会翘曲。由于最终产品的结构完整性如此严重地依赖于这些建筑设计选择,而不仅仅是材料本身,因此精确的壁厚和特定的肋条设计将 confirmed per order,以符合客户特定的耐用性要求。这种定制的制造方法保证了最终的聚丙烯箱包能提供轻盈灵活性和稳固结构支撑的优化平衡。
聚丙烯天生对广泛的酸、碱、盐和醇类具有强大的抵抗力,使其成为应对严苛旅行条件的异常可靠的聚合物。对于运往佛罗里达海岸或地中海沿岸等潮湿、高腐蚀性环境的箱包系列,这种卓越的化学稳定性可确保外壳不会因空气中的盐分或频繁使用商业碱性清洁剂进行消毒而降解。除了其化学惰性本质外,该材料还以抗疲劳性著称。我们在关键应力点利用这种动态的结构弹性;模制的铰链线和角半径可以承受数万次的屈伸循环而不会产生微裂纹。然而,设计经过优化的聚丙烯外壳需要根据目标市场的特定地理现实情况,对材料的物理特性进行仔细校准。与聚碳酸酯不同,传统的聚丙烯在环境温度骤降时,其冲击回弹性会出现显著下降。这种独特的温度敏感性决定了必须根据最终用户预期的冬季气候,明确指定和调整严格的 PP 制造方案。
为了减轻这些特定的低温脆弱性并保证在不同运输环境中的坚固结构完整性,我们的质量保证协议非常严苛。基准出厂标准要求满载的箱包在经历了连续 4 hours 严酷的 −12 °C 深度冷冻环境箱调节后,必须能够承受直接坠落到实心钢板上的 90 cm 自由落体冲击。这积极模拟了芝加哥奥黑尔或慕尼黑机场等主要航空枢纽冬季停机坪搬运的恶劣物理现实。进一步的机械验证包括持续压力评估,施加 40 kg 或 60 kg 的严苛 4 h 静载荷,这取决于手提箱的最终高度和容积容量进行精确校准。由于注塑聚丙烯的性能可能会根据熔体流动指数和冷却速率而发生显著变化,因此精确的壁厚将被严格 confirmed per order,以完美平衡有效载荷的耐用性与整体皮重。通过针对 900 mm 负载冲击和持续静态压缩进行严格测试,我们保证符合标准。
聚丙烯 (PP) 表现出固有的分子柔韧性,这与聚碳酸酯 (PC) 的刚性脆度形成鲜明对比。由于这种弹性,在行李箱设计中使用完全平坦的 PP 面板,在 Boeing 或 Airbus 货舱内承受巨大堆叠载荷时,不可避免地会导致严重的翘曲或可怕的“鼓效应”。为了克服这种材料的柔韧性,必须通过复杂的模制加强筋图案将结构刚度积极地融入到行李箱中。弹性外壳在结构上的成功,要求制造商必须精心计算加强筋的深度、每个凹槽之间的毫米级精度间距,以及这些结构线在关键圆角半径处确切的终止位置。在标准的 20/24/28 英寸尺寸组合中,这些几何加固结构将冲击能量分散,远离脆弱区域。虽然整个设计系列的整体外壳轮廓保持一致,但具体的壁厚和加强筋深度会单独 confirmed per order,从而确保每个生产批次都符合全球旅游市场严格的承重期望。
了解这种肋状结构对工厂的影响对于国际采购团队来说至关重要,主要是因为确切的加强筋几何形状被永久雕刻在注塑机硬化钢腔内。任何改变视觉线条图案的愿望都需要放弃当前的设置并委托全新的模具。这种重工业流程在一个严格的时间表上运行,总共需要大约 80天:高速 CNC 阶段需要 10天进行钢材切割,然后是 25天进行国际运输和精细装配,最终是 45天的量产冲刺阶段。对于敏捷品牌来说,幸运的是,可以动态地调整核心外壳壁厚并注入定制的 Pantone 树脂颜色,而无需投资新模具。凭借每月输出 80,000 units/month 的大批量制造能力,我们的组装基础设施可以在零干扰的情况下适应这些非模具修改。通过尽早锁定钢模具几何形状,品牌可以通过颜色和厚度的变化不断更新他们的季节性系列,同时保持其 PP 登机箱系列久经考验的结构完整性。
尽管聚丙烯被普遍认为是首屈一指的硬壳聚合物,但其卓越的强度重量比使其在软壳和混合行李箱项目中同样不可或缺。现代行李箱工程经常利用注塑成型的 PP 来制造内部结构框架、保护角件和支撑轻质面料的坚固拉杆箱体。在高度专业化的混合类别中,制造商将灵活的织物前面板与坚固的模制 PP 后面板或周边框架无缝整合。这种巧妙的结构保留了织物行李箱传统、易用的美感,同时提供了坚硬的保护性骨架,防止在沉重的运输载荷下发生结构性坍塌。由于该聚合物天然能够抵抗应力断裂并吸收冲击,使用聚丙烯底盘的混合箱能够提供硬壳型号的保护优势,而不会有全硬壳带来的笨重重量惩罚。设计这些混合组件需要与我们的全箱型号完全相同的精密模具加工工艺,确保每个塑料轮廓都能与柔软的纺织元素完美对齐。
将这些复杂的混合设计从概念过渡到生产,需要对整个供应链进行严格的监督和标准化的制造参数。我们的工厂对每个 Polypropylene 组件保持严格的质量保证协议,部署全面的 IQC、IPQC 和 OQC 检验阶段,以在聚合物框架缝合到尼龙或聚酯主体之前验证尺寸精度。为了适应希望测试新混合系列或扩展其软壳产品的品牌,我们保持完全 100 pcs per SKU 的可访问最小起订量,这严格按单个颜色乘以尺寸计算。启动定制混合项目的客户可以预计原型采样需要 7 到 15 个工作日,从而有充足的时间进行结构测试和纺织品集成调整。最终原型获得批准后,批量订单的主要生产运行将在可靠的 25 到 55 个工作日内系统地完成。这个时间表确保每件复合材料在国际分销前符合我们严格的标准。
启动 Polypropylene 计划需要买方提供精确的文件。为了确保准确的报价,采购团队必须提交其目标尺寸,通常在标准的 20、24 和 28 inch 配置中进行选择。规格表应定义 Pantone 颜色母粒参考、首选表面纹理和主要闭合类型。此外,档案需要概述品牌推广方法、纸箱标记说明和预期目标市场。确定这个地理目的地对于我们的工程师配制准确的 PP 混合物至关重要,确保外壳满足像 Scandinavia 这样的环境所需的低温性能预期。最后,详细说明目标零售价格区间使工厂能够将组件选择与您的商业战略保持一致。
在过渡到实际生产时,项目经理必须考虑标准化的制造时间表。定制 PP 系列的基本预期在特定限制下运行:
除了这些参数外,技术架构在正式合同阶段最终确定。壁厚、内部筋深度、涤纶衬里重量和可接受的 AQL 值等变量都会严格 confirmed per order。采购协议还将巩固分级定价结构、付款条件、贸易条款和最终的模具所有权。如果您的企业需要全面的产品创建,请探索我们全面的 Luggage ODM 能力。要提交您的技术包并请求初步报价,请直接联系我们的 Contact 部门。
聚丙烯在箱子掉落时会破裂或变形吗? 聚丙烯具有很高的抗冲击性,可以吸收冲击以保护内部物品。在测试中,它可以承受 900 mm 的负载跌落到实心钢板上而不会发生结构性破坏。虽然它在受力时可能会暂时弯曲,但它能抵抗永久变形。此外,该材料对大多数酸、碱、盐和醇都具有抵抗力。最终的跌落测试规格和其他确切的性能特征总是 confirmed per order。
为什么PP外壳需要加强筋? 加强筋在不增加过多重量的情况下,为外壳提供了必要的结构刚性。特定的加强筋几何形状在制造过程中直接切割到钢模具型腔中。制造新模具总共需要≈80天才能完成。为了确保最佳的强度特性,精确的壁厚和加强筋深度会被仔细计算,并最终根据要求confirmed per order。
PP在寒冷气候下的性能如何? 即便暴露在冷冻温度下,聚丙烯也能保持可靠的耐用性,防止塑料变得危险地脆裂。我们严格的热测试方案包括在−12 °C下进行4 h后成功完成90 cm的跌落测试。针对您特定应用的任何额外环境耐受性、极端天气耐受等级或专门的寒冷气候测试要求,都将严格confirmed per order。
PP可用于软壳或混合材质的登机箱吗? 是的,模压成型的PP框架、护角和拉杆罩广泛应用于软壳和混合材质系列中。这种坚固的塑料材质为原本柔韧的箱包设计提供了必要的结构完整性。在您的定制系列中,涉及此聚合物的任何替代应用或特定内部组件,必须始终在制造前confirmed per order。
MOQ 是多少,如何计算? 标准要求是每个 SKU 的 MOQ 为 100 pcs。这个具体的数量是严格按照颜色 × 尺寸的组合来计算的。如果您的项目需要不同的数量、独特的变体或超出这些标准参数的其他批次安排,具体细节必须 confirmed per order。我们会独立评估所有定制数量的要求,以确保准确性并维持我们严格的制造标准。
打样和大货生产需要多长时间? 通常情况下,我们标准的打样需要 7–15 个工作日,而完整的大货生产需要 25–55 天才能最终完成。这个完整的制造时间表包括严格的 IQC / IPQC / OQC 检验阶段,以确保一致的可靠性。任何加急发货要求、季节性假日影响或超出这些估计的异常日程调整,都必须正式 confirmed per order。
